
29 de outubro de 2026
Simbologia de soldagem: AWS A2.4 x ISO 2553
Uma fábrica brasileira recebe desenho dos dois jeitos. Cliente americano, petroquímico ou que trabalha com ASME manda em AWS A2.4. Cliente europeu, fabricante de máquina importada e boa parte da indústria de equipamentos manda em ISO 2553. Os símbolos parecem iguais: seta, linha de referência, triângulo. As regras de leitura não são.
Quando a fábrica lê um desenho ISO como se fosse AWS, o erro só aparece na inspeção: solda do lado errado, filete menor que o especificado, cordões intermitentes fora do lugar. Neste artigo coloco os dois sistemas lado a lado, com figuras, nos pontos que mais geram erro. É o mesmo conteúdo que uso nos treinamentos de leitura de desenho que dou em fábrica.
Quais normas estão em jogo
- AWS A2.4:2020, Standard Symbols for Welding, Brazing, and Nondestructive Examination, 8.ª edição. É a simbologia usada nos desenhos que seguem a AWS e a ASME. A AWS cobre também a brasagem e os símbolos de ensaio não destrutivo.
- ISO 2553:2019, Welding and allied processes — Symbolic representation on drawings — Welded joints, 5.ª edição. A versão corrigida de 2021-09 é publicada na Europa como EN ISO 2553:2019. Na Alemanha, sai como DIN EN ISO 2553:2022-07. O conteúdo técnico é o mesmo nas três, então desenho europeu que cita a DIN ou a EN segue as regras deste artigo.
As duas normas reconhecem a outra. A ISO tem um anexo informativo com o método de solda intermitente usado na AWS, e a AWS A2.4:2020 tem o Anexo F, só sobre os símbolos da ISO 2553. A própria AWS avisa ali que os dois sistemas são muito parecidos, mas têm diferenças que confundem quem não conhece.
Anatomia do símbolo
Os elementos são os mesmos: seta, linha de referência, símbolo elementar (o desenho da solda), cotas, símbolos suplementares e rabo. O que muda é como cada norma diz em que lado da junta vai a solda e como cada cota é lida.
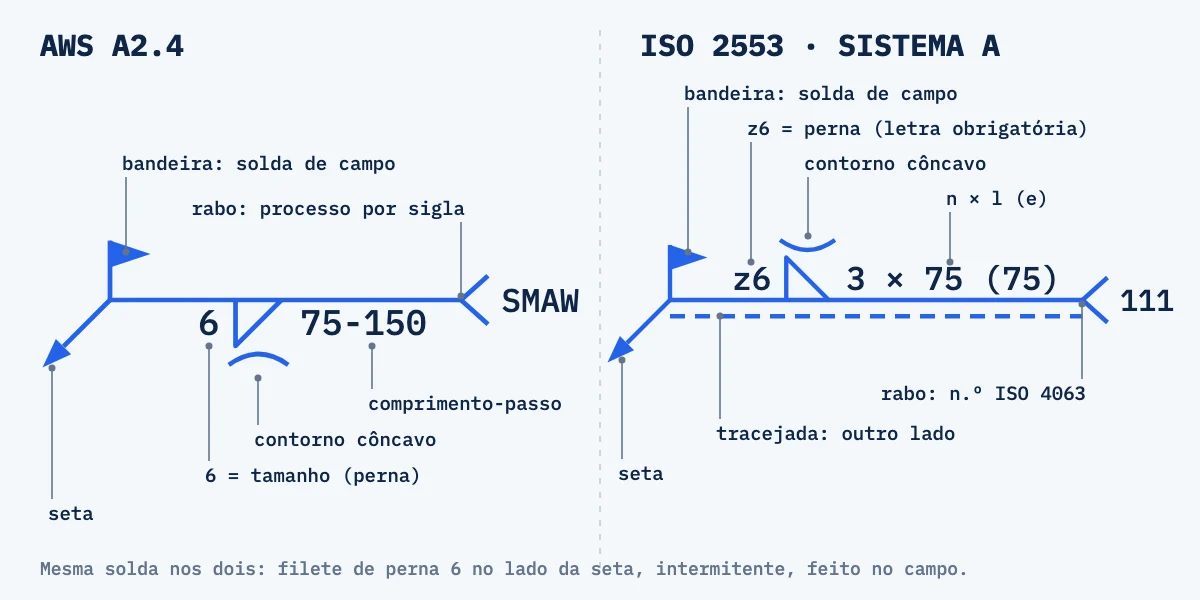
Nas duas normas, só a seta e a linha de referência são obrigatórias. O resto entra quando é preciso, e também pode vir por nota no desenho ou por referência à EPS.
Sistema A e sistema B da ISO 2553
A ISO 2553 trabalha com dois sistemas para indicar o lado da solda:
- Sistema A: linha de referência dupla, uma contínua e uma tracejada. Vem da tradição europeia da ISO 2553:1992.
- Sistema B: linha de referência única, como a AWS. Vem das normas usadas nos países do Pacífico.
A cláusula 4.3 da ISO 2553 é direta: os sistemas A e B não podem ser misturados, e o desenho tem que indicar claramente qual sistema usa, junto com as unidades de medida. Desenho ISO que não diz se é A ou B está incompleto. Pergunte antes de soldar.
| AWS A2.4 | ISO 2553 sistema A | ISO 2553 sistema B | |
|---|---|---|---|
| Linha de referência | uma, contínua | contínua + tracejada paralela | uma, contínua |
| Lado da seta | símbolo abaixo da linha | símbolo na contínua | símbolo abaixo da linha |
| Outro lado | símbolo acima da linha | símbolo na tracejada | símbolo acima da linha |
| Indicar o sistema no desenho | não se aplica | obrigatório (4.3) | obrigatório (4.3) |
Lado da seta x outro lado
Este é o ponto que mais causa solda no lugar errado. A Tabela 5 da ISO 2553:2019 mostra a mesma solda feita nas quatro formas possíveis. Montei a figura abaixo a partir dela, com a coluna da AWS do lado:
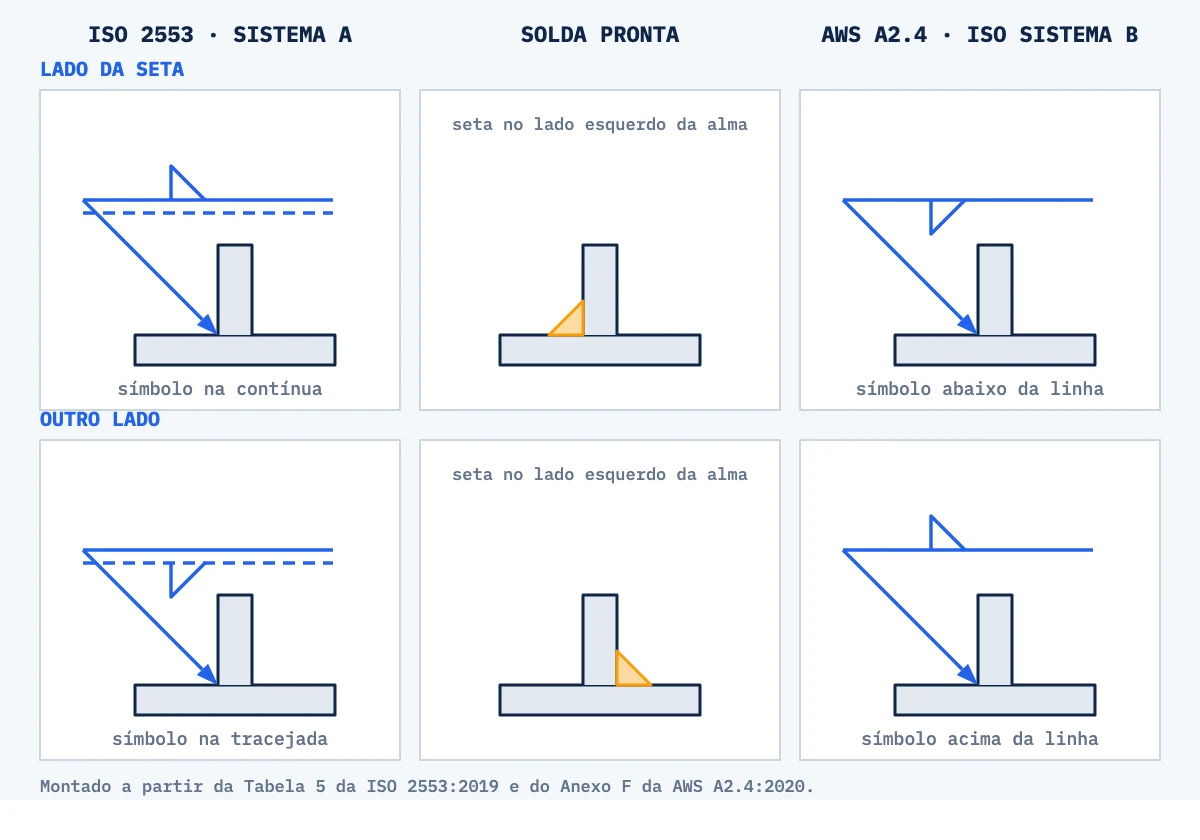
Na AWS e no sistema B da ISO, a posição vertical manda. Símbolo abaixo da linha é solda no lado da seta. Símbolo acima é solda no outro lado.
No sistema A da ISO, o tipo de linha manda. Símbolo na contínua é lado da seta. Símbolo na tracejada é o outro lado. A tracejada pode ser desenhada acima ou abaixo da contínua, então acima e abaixo, sozinhos, não dizem nada.
A armadilha
A cláusula 4.7.1A da ISO 2553 diz que a tracejada deve, de preferência, ser desenhada abaixo da contínua, e os exemplos da norma seguem essa preferência. Com a tracejada embaixo, o filete do lado da seta aparece em cima da contínua. Quem lê com a cabeça na AWS vê “acima da linha” e solda do outro lado.
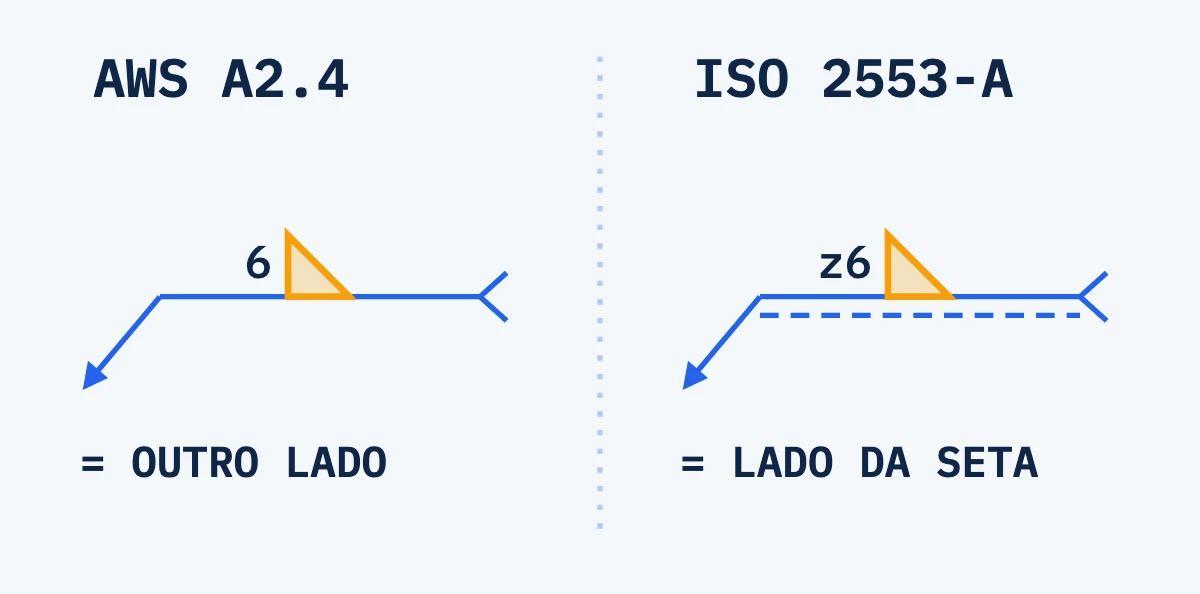
É o erro mais caro desta lista, porque normalmente só aparece com a peça pronta.
Solda dos dois lados
Na AWS, solda dos dois lados leva um símbolo acima e outro abaixo da linha, cada um com a sua cota. Na ISO sistema A, se as duas soldas forem iguais (simétricas), a tracejada deve ser omitida e o símbolo aparece espelhado dos dois lados da contínua (4.7.1A; para topo, também 4.4.3). Se forem diferentes, a tracejada volta, e cada símbolo fica na sua linha.
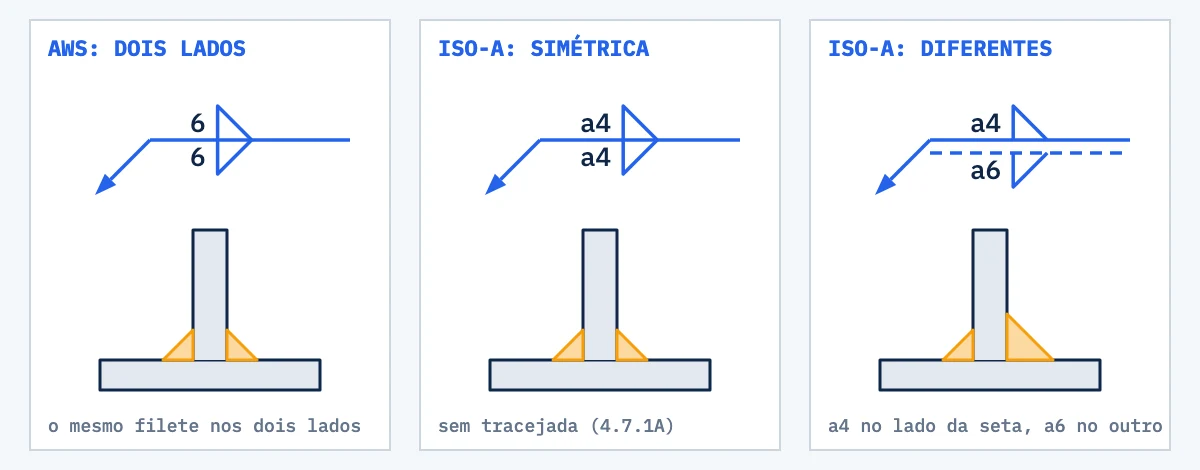
Nas duas normas, filete dos dois lados leva a cota dos dois lados, mesmo quando as medidas são iguais (AWS 8.1.2 e ISO 5.5.1).
Tamanho do filete: perna ou garganta
Aqui as normas são diferentes de verdade, e o Anexo F da AWS reconhece isso.
AWS A2.4. O número à esquerda do triângulo é o tamanho do filete, que na AWS é sempre a perna. Não leva letra.
ISO 2553. O número à esquerda do triângulo vem obrigatoriamente com uma letra na frente (5.5.1), nos dois sistemas:
- a: garganta nominal, a altura do maior triângulo isósceles que cabe na seção do filete.
- z: perna.
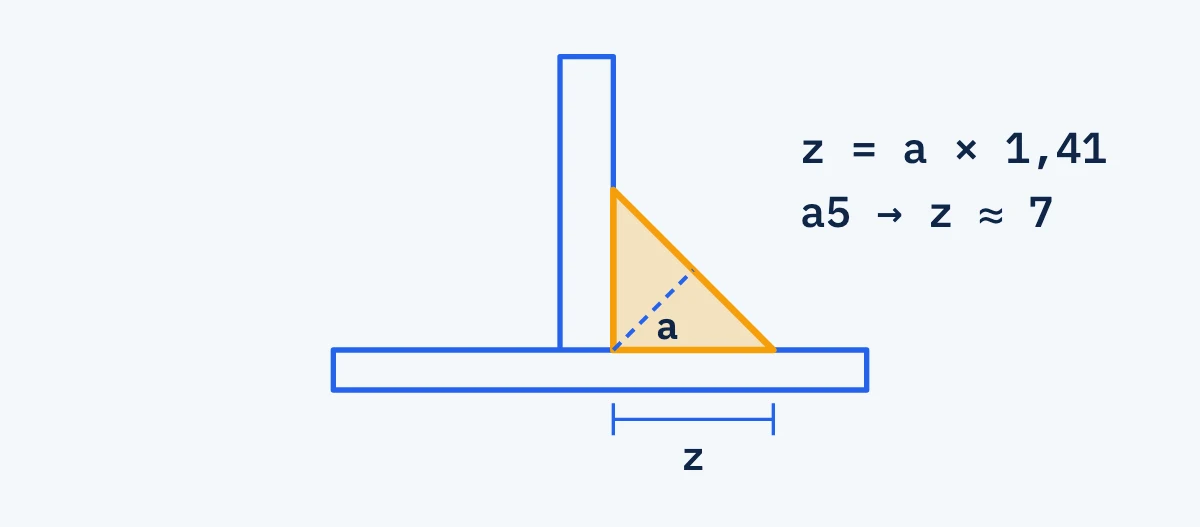
Num filete de pernas iguais, z = a × √2 ≈ 1,41 × a e a ≈ 0,7 × z. É a conversão que a própria AWS indica no Anexo F.
| Cota no desenho | Perna | Garganta |
|---|---|---|
| AWS: 6 | 6 mm | 4,2 mm |
| ISO: z6 | 6 mm | 4,2 mm |
| ISO: a3 | 4,2 mm | 3 mm |
| ISO: a4 | 5,7 mm | 4 mm |
| ISO: a5 | 7,1 mm | 5 mm |
| ISO: a6 | 8,5 mm | 6 mm |
| ISO: a8 | 11,3 mm | 8 mm |
| ISO: a10 | 14,1 mm | 10 mm |
Na prática de chão de fábrica, passo para o soldador a perna arredondada para cima: a4 vira perna 6, a5 vira perna 8. O calibre de filete mede a perna com mais facilidade do que a garganta.
Erro clássico: desenho ISO pede a5 e a fábrica solda perna 5. A garganta fica com 3,5 mm, quase 30 % menor que o projeto. Como a resistência do filete é calculada pela garganta, a solda sai com bem menos capacidade do que o calculista contou.
Pernas desiguais e penetração profunda
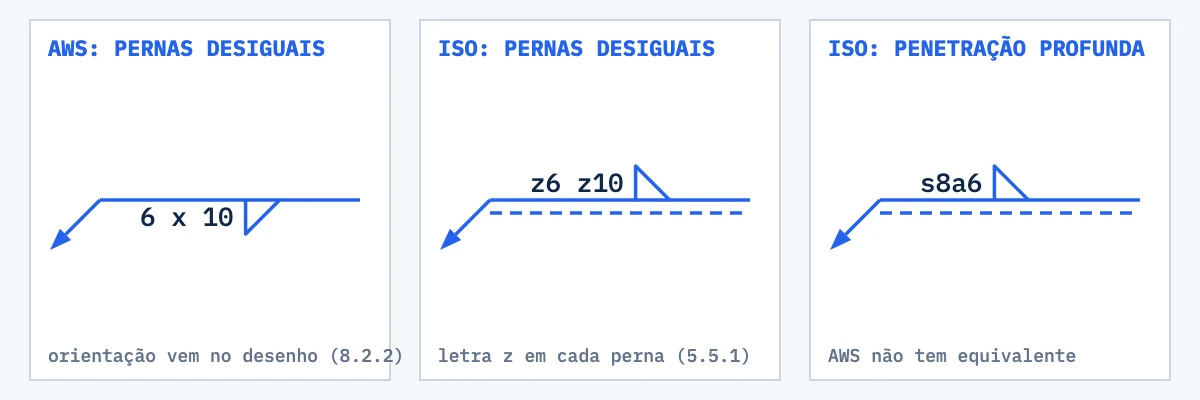
Na AWS, filete de pernas desiguais traz as duas medidas, como 6 x 10, e, como o símbolo não diz qual perna vai em qual membro, a orientação vai no desenho quando for preciso para ficar claro (8.2.2). Na ISO, cada perna leva a sua letra z, como z6 z10 (Tabela 6, n.º 2.3). A ISO ainda tem a cota de penetração profunda: a letra s antes da garganta, como s8a6 (5.5.2). A AWS não tem equivalente direto.
Solda intermitente: passo ou espaço
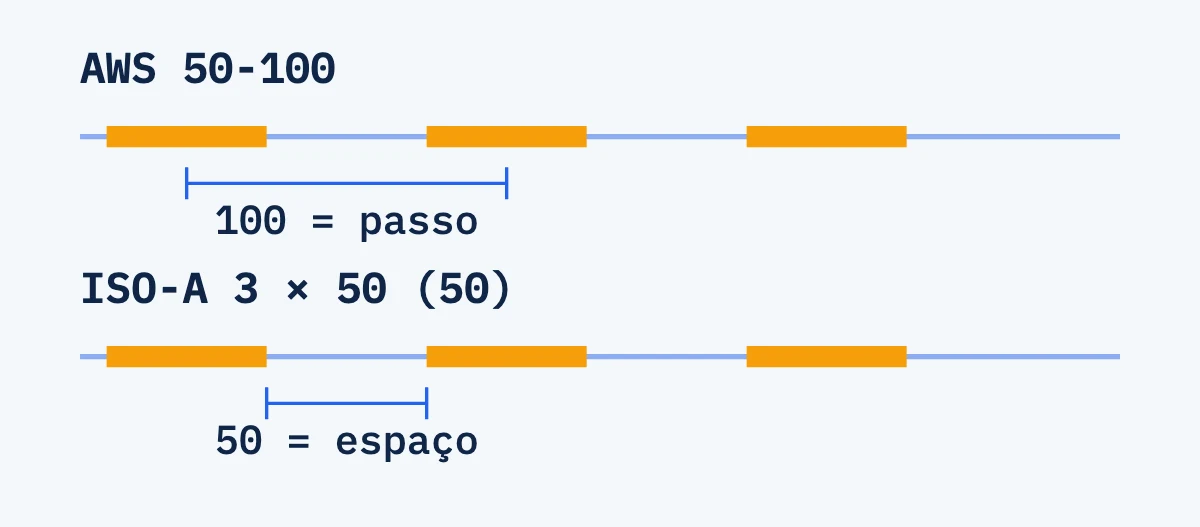
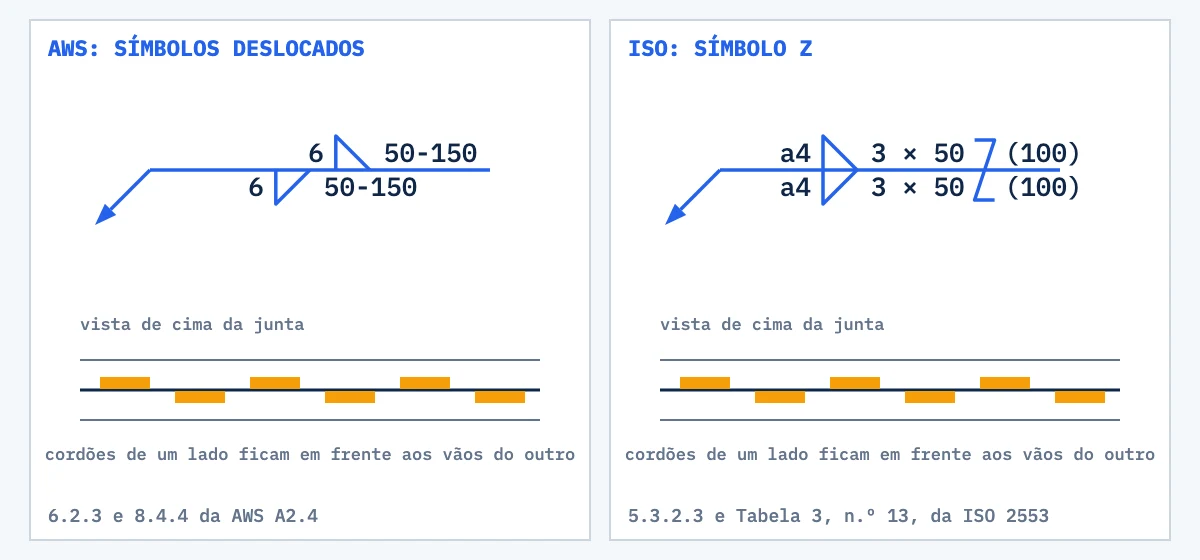
AWS A2.4. À direita do símbolo vem comprimento-passo, separados por hífen. 50-150 são cordões de 50 mm com passo de 150 mm, medido de centro a centro (8.4.1 e 8.4.2).
ISO 2553. À direita do símbolo vem n × l (e): número de cordões, comprimento de cada cordão e, entre parênteses, a distância entre cordões vizinhos (5.3.2.1). Na Tabela 6 da norma, esse (e) é cotado do fim de um cordão ao início do próximo: é o espaço livre, não o passo. Essa regra vale para os dois sistemas, A e B. O método com passo, igual ao da AWS, aparece só no Anexo C da ISO, que é informativo.
| Desenho | Cordão | Espaço entre cordões | Passo |
|---|---|---|---|
AWS 50-100 |
50 mm | 50 mm | 100 mm |
ISO 3 × 50 (50) |
50 mm | 50 mm | 100 mm |
ISO 3 × 50 (100) |
50 mm | 100 mm | 150 mm |
As duas primeiras linhas são a mesma peça escrita de dois jeitos.
Erro clássico: ler o (100) da ISO como passo. A fábrica coloca os cordões a cada 100 mm de centro a centro, quando o projeto pedia 150 mm. Se mantiver os 3 cordões, eles ficam agrupados e sobra um trecho da junta sem a solda prevista. Se ignorar o número de cordões e seguir nesse passo até o fim da junta, a peça sai com 50 % mais solda do que o pedido, mais calor e mais distorção. No erro inverso, ler o passo da AWS como espaço, a peça sai com um terço a menos de solda.
Intermitente escalonada
Na escalonada, os cordões de um lado ficam em frente aos vãos do outro. A AWS indica isso deslocando os símbolos de um lado em relação ao outro (8.4.4). A ISO mantém os símbolos alinhados e põe um Z atravessando a linha de referência, com o espaço (e) depois do Z (5.3.2.3 e Tabela 3, n.º 13).
Solda de topo: profundidade, penetração, abertura e ângulo
AWS A2.4. À esquerda do símbolo vem D (S): a profundidade do chanfro D e, entre parênteses, o tamanho da solda (S) (7.2.6). Só (8) pede penetração parcial de 8 mm (7.2.3). Só 6, sem parênteses, dá a profundidade do chanfro, e a solda tem que ter pelo menos essa medida (7.2.7). Sem nada à esquerda, a solda é de penetração total (7.2.2).
ISO 2553. À esquerda do símbolo vem a penetração, só o número, sem letra (Tabela 6, n.º 1.2). Quando o desenho precisa cotar também a profundidade do chanfro, usa as letras h (profundidade da preparação) e s (penetração), como h6s8 (Tabela 9). Sem nada à esquerda, a solda é de penetração total (5.4.1).
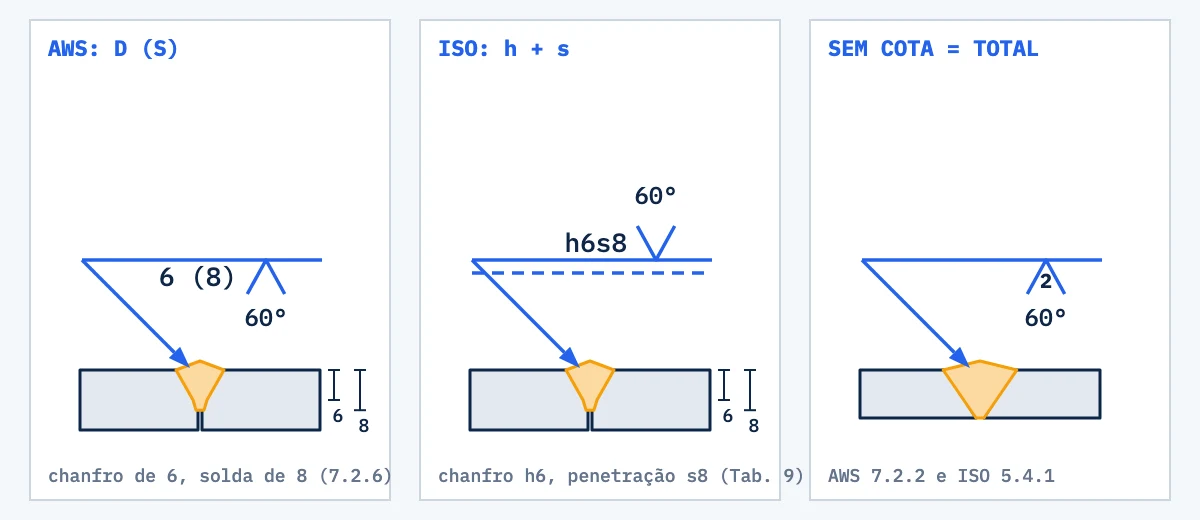
Abertura de raiz e ângulo do chanfro seguem a mesma lógica nos dois sistemas. A abertura vai dentro do símbolo, de um lado só da linha (AWS 7.3.1, ISO 6.2). O ângulo vai fora do símbolo (AWS 7.3.2, ISO 6.3). Raio e nariz de chanfro em U e J não vão no símbolo: ficam num detalhe ou na EPS (AWS 7.3.3, ISO 6.4).
Nos dois sistemas, a geometria da junta pode sair do símbolo e ir para a EPS. A AWS chega a prever o símbolo sem desenho de chanfro, só com CJP no rabo (7.2.8). A ISO tem uma cláusula inteira para isso (cláusula 7), com um símbolo de topo que só informa o nível de qualidade exigido. Nos dois casos, quem define a geometria é o procedimento qualificado. Por isso a EPS certa na junta certa importa tanto: explico a diferença entre os documentos em RQPS x EPS: qual a diferença.
Símbolos que só a ISO tem
O Anexo F da AWS A2.4 lista os símbolos da ISO que não têm equivalente na AWS. Para o V e o meio V de flancos íngremes, a AWS sugere usar o V ou o bisel comum, com as cotas. Para a estaca, sugere o símbolo de ponto ou de costura, com o processo no rabo. Para o Y e o meio V com nariz largo, não dá alternativa.
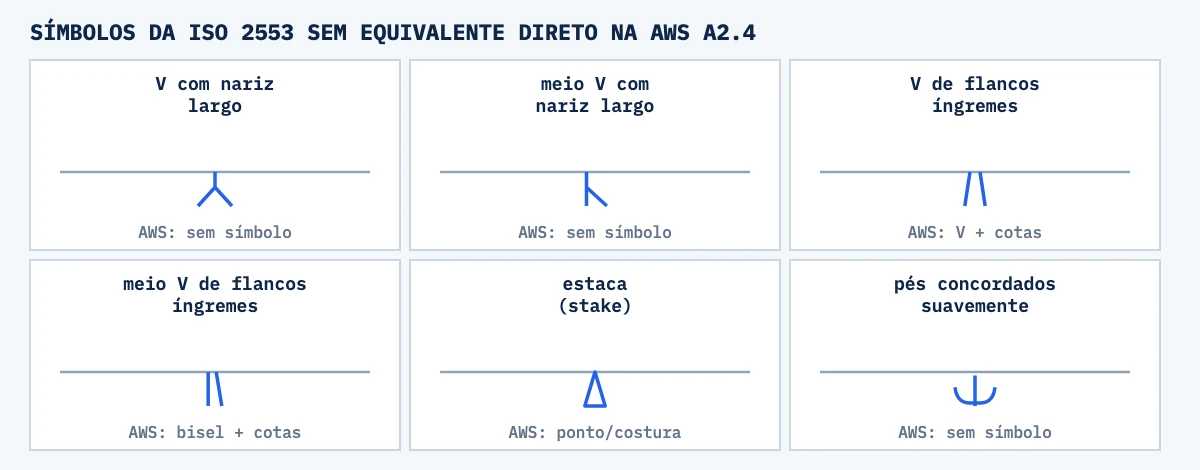
O que mais aparece em desenho é o Y (V com nariz largo) e o símbolo de pés concordados suavemente, comum em estrutura sujeita a fadiga. A AWS mesmo comenta que esse último é novidade para quem só conhece a simbologia americana.
Símbolos suplementares
A maior parte dos suplementares é igual: solda em todo o contorno (círculo), solda de campo (bandeira) e contorno plano, convexo ou côncavo. As diferenças estão no cobre-junta e no acabamento.
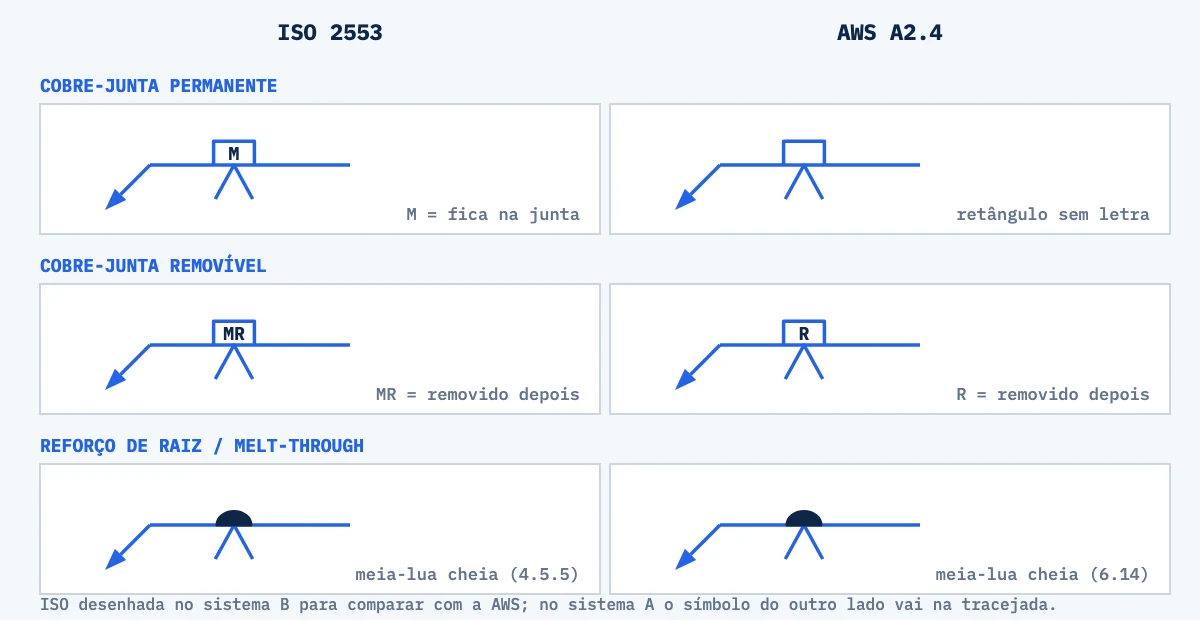
| Item | ISO 2553 | AWS A2.4 |
|---|---|---|
| Cobre-junta sem especificar | retângulo | retângulo |
| Cobre-junta permanente | retângulo com M | retângulo |
| Cobre-junta removível | retângulo com MR | retângulo com R |
| Reforço de raiz exigido | meia-lua cheia (4.5.5) | meia-lua cheia, melt-through (6.14) |
| Passe de reverso / solda de suporte | meia-lua vazia | meia-lua vazia |
| Pés concordados | símbolo próprio | não tem |
| Método de acabamento | nota ou rabo | letra sobre o contorno: C, G, H, M, P, R, U |
Duas observações. A AWS A2.4:2020 mudou o contorno: agora ele pode ser obtido por qualquer método, e o símbolo plano ficou só para filete. Para chanfro, tampão e rasgo se usa o símbolo rente (flush). E a letra de acabamento da AWS (G de esmerilhar, M de usinar e outras) diz o método, não a qualidade do acabamento.
O rabo do símbolo
AWS A2.4. O processo vem por sigla (SMAW, GMAW, GTAW, FCAW, SAW), com sufixo opcional de modo de aplicação, como GTAW-AU para automático (6.12.1). O rabo também recebe especificação, norma, número de EPS ou nota. Quando não há referência, o rabo é omitido.
ISO 2553. O rabo pode trazer nível de qualidade (ISO 5817, ISO 10042, ISO 13919), processo pelo número da ISO 4063 ou por abreviação, consumível (ISO 14171, ISO 14341…), posição de soldagem (ISO 6947) e informação complementar. Os campos são separados por barra (4.8). O exemplo da norma é ISO 5817-C / ISO 4063-121 / ISO 14171-A-S 46 3 AB S2 / ISO 6947-PA. A ISO tem ainda o rabo fechado, um retângulo na ponta, que só pode ser usado para referência a uma instrução específica, como uma EPS ou um RQPS.
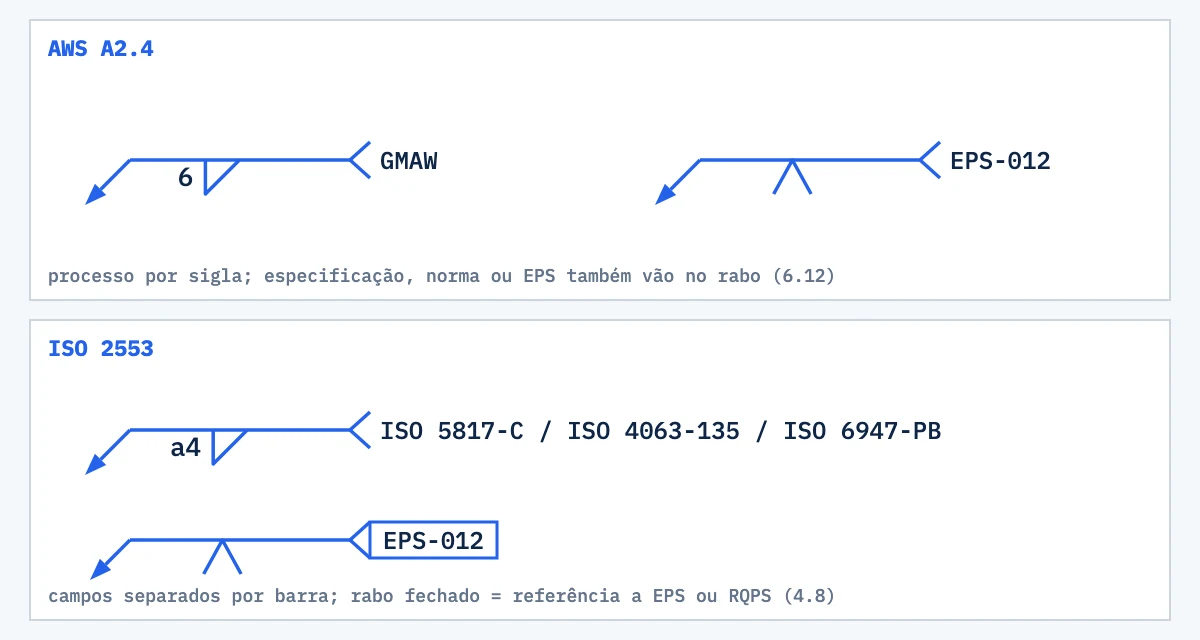
O nível de qualidade da ISO 5817 não é detalhe. Ele diz quais imperfeições a solda pode ter: B é o mais exigente, D o menos. É dele que sai o critério da inspeção visual e dos ensaios. Peça com ISO 5817-B no desenho inspecionada por critério de outra norma é não conformidade esperando para acontecer.
| Processo | AWS | ISO 4063 |
|---|---|---|
| Eletrodo revestido | SMAW | 111 |
| Arco submerso, um arame | SAW | 121 |
| MIG, arame maciço, gás inerte | GMAW | 131 |
| MAG, arame maciço, gás ativo | GMAW | 135 |
| Arame tubular com gás ativo | FCAW-G | 136 |
| Arame tubular autoprotegido | FCAW-S | 114 |
| TIG | GTAW | 141 |
| Posição | AWS / ASME | ISO 6947 |
|---|---|---|
| Plana, topo e filete | 1G / 1F | PA |
| Horizontal, filete | 2F | PB |
| Horizontal, topo | 2G | PC |
| Sobrecabeça, filete | 4F | PD |
| Sobrecabeça, topo | 4G | PE |
| Vertical ascendente | 3G / 3F | PF |
| Vertical descendente | 3G / 3F | PG |
As posições de tubo e o detalhe de cada uma estão no guia de posições de soldagem 1G a 6G.
Unidades
A AWS A2.4 não exige unidade: o desenho pode estar em polegada ou em milímetro (1.2). Mas o símbolo usa o sistema principal do desenho e não pode ter cota dupla (6.17). A ISO 2553 exige que o desenho diga as unidades e evite cota dupla (4.3 e 5.1), e o Anexo F da AWS lembra que a ISO trabalha em unidades métricas. Desenho AWS em polegada, com 1/4 à esquerda do filete, é perna de 6,35 mm. Converta antes de passar para a produção.
Checklist antes de cortar chapa
- O desenho diz qual norma? AWS A2.4, ISO 2553 sistema A ou ISO 2553 sistema B? E a unidade?
- Se for ISO-A: em cada símbolo, onde está a tracejada? Contínua é lado da seta, tracejada é o outro lado.
- Filete: tem letra na frente do número? a ou z? Converta antes de passar para o soldador.
- Intermitente: o número é passo (AWS, hífen) ou espaço entre cordões (ISO, entre parênteses)?
- Topo: tem cota à esquerda? Sem cota é penetração total nas duas normas.
- Cobre-junta: fica ou sai? M e MR na ISO, R na AWS.
- Rabo: tem nível de qualidade da ISO 5817? Ele define o critério da inspeção.
- Ficou dúvida? Pergunte à engenharia do cliente por escrito, antes de soldar. Custa um e-mail. Retrabalho custa a peça.
Erros que mais vejo em fábrica
- Filete a5 executado como perna 5.
- Intermitente ISO com o espaço lido como passo.
- Lado da solda invertido em desenho ISO-A com a tracejada embaixo.
- Cobre-junta MR deixado na peça, ou cobre-junta M arrancado.
- Nível de qualidade da ISO 5817 ignorado na inspeção.
- Desenho ISO sem dizer se é sistema A ou B, e ninguém perguntou.
Perguntas frequentes
A ASME usa qual simbologia? Em desenho de vaso e tubulação no padrão americano, a simbologia costuma ser a da AWS A2.4. O código ASME trata de projeto, fabricação e qualificação, não de símbolos de desenho.
O que é a linha tracejada no símbolo de soldagem? É a segunda linha do sistema A da ISO 2553. Símbolo desenhado sobre ela indica solda no outro lado da junta, oposto ao da seta. Ela não existe na AWS A2.4 nem no sistema B da ISO.
A DIN EN ISO 2553:2022 é diferente da ISO 2553:2019? Não no conteúdo técnico. A DIN EN ISO 2553:2022-07 é a versão alemã da EN ISO 2553:2019, que adota a ISO 2553:2019 na versão corrigida de 2021-09. As correções foram editoriais e de figuras.
Qual a diferença entre a5 e z5? a5 é filete com garganta de 5 mm, perna de cerca de 7 mm. z5 é filete com perna de 5 mm, garganta de cerca de 3,5 mm. São filetes diferentes, e o a5 tem o dobro da área de seção do z5: 25 mm² contra 12,5 mm².
Posso misturar AWS e ISO no mesmo desenho? Não deveria. A ISO 2553 proíbe misturar os sistemas A e B e exige que o desenho diga qual usa. Misturar com a AWS é pior ainda, porque o mesmo traço passa a significar coisas diferentes na mesma folha.
Para fechar
Simbologia de soldagem é linguagem. O desenhista escreve num sistema e a fábrica lê em outro, e ninguém percebe até a peça chegar na inspeção. A defesa é simples: identificar o sistema antes de qualquer coisa e treinar quem lê desenho na produção para as diferenças deste artigo.
Se a sua fábrica está recebendo desenho ISO pela primeira vez, ou precisa montar a documentação de soldagem para atender um cliente novo, a XP faz isso junto com você: IEIS e plano de soldagem para definir antes o que cada junta recebe, qualificação de EPS e qualificação de soldadores. Se quiser começar pela base, o glossário de terminologia da soldagem é gratuito.
Fale comigo no WhatsApp (19) 99943-3737: wa.me/5519999433737